

A sárgaréz befektetési casting egy precíziós gyártási folyamat, amely magas színvonalú, részletes alkatrészeket kínál, kiváló felületi kivitelben. Mint tapasztalt sárgaréz befektetési casting beszállító, megértem azt a döntő szerepet, amelyet a folyamatparaméterek játszanak az egyes casting projektek sikerének biztosításában. Ebben a blogban megosztom néhány betekintést a paraméterek hatékony beállításához.
A sárgaréz befektetési casting alapjainak megértése
Mielőtt belemerülne a paraméter -beállításba, elengedhetetlen, hogy szilárdan megértsük a sárgaréz befektetési casting folyamatot. A kívánt rész viaszmintájának létrehozásával kezdődik. Ezt a viaszmintát ezután kerámia héjjal bevonják többszörös merítési és stukkó lépésekkel. Miután a héj megkeményedett, a viasz kiolvad, így egy üreg az alkatrész alakjában marad. Az olvadt sárgarézet ezután öntik ebbe az üregbe, és hűtés és megszilárdulás után a kerámia héjat eltávolítják, hogy felfedjék a végső öntést.
Kulcsfontosságú folyamatparaméterek és beállításuk
Viasz befecskendezési paraméterek
- Hőmérséklet: A viasz hőmérséklete az injekció során kritikus. Ha a viasz túl hideg, előfordulhat, hogy nem áramlik megfelelően a penész összes részletébe, ami hiányos öntvényeket eredményez. Másrészt, ha túl forró, a viasz deformálódhat vagy légbuborékokat okozhat. Általános szabály, hogy a legtöbb sárgaréz befektetési casting alkalmazás esetén a viaszinjekciós hőmérsékletet 45–55 ° C között kell tartani. A hőmérséklet beállításához precíziós hőmérséklet -szabályozó rendszereket használunk. Ha az öntvények hiányos töltelék jeleit mutatják, akkor fokozatosan növeljük a viasz hőmérsékletét kis lépésekben (pl. 1 - 2 ° C), és megfigyeljük az eredményeket.
- Nyomás: A viasz befecskendezési nyomása befolyásolja a viaszmintázat sűrűségét és minőségét. Az elégtelen nyomás vékony falú vagy hiányos mintákhoz vezethet, míg a túlzott nyomás villanást vagy károsodást okozhat a penészben. Az ideális injekciós nyomás általában 30–60 bar, az alkatrész összetettségétől függően. A nyomás beállításakor az egyszerű alkatrészek alsó végével kezdjük, és fokozatosan növelik azt a bonyolultabb tervek érdekében. Minden beállítás után szorosan figyelemmel kísérjük a minta minőségét.
Héjépítő paraméterek
- Hüvelyes viszkozitás: A héjépítésben alkalmazott kerámia iszap viszkozitása meghatározza, hogy mennyire beveszi a viaszmintát. Az alacsony viszkozitású iszap nem biztosítja elegendő vastagságot, míg a magas viszkozitású iszap egyenetlen bevonathoz vezethet. Rendszeresen megmérjük a hüvelyes viszkozitást egy viszkoziméter segítségével. Ha a kagylók túl vékonyak vagy rossz felületűek, akkor növeljük a hüvelyes viszkozitást azáltal, hogy több tűzálló port adunk hozzá. Ezzel szemben, ha a bevonat túl vastag, vagy csepp jelek vannak, akkor a viszkozitást kis mennyiségű oldószer hozzáadásával csökkentjük.
- Szárítási idő: A kerámia héj minden egyes rétegének megfelelő szárítása elengedhetetlen az erejének és integritásának biztosításához. A száradási idő olyan tényezőktől függ, mint például a szuszpendán, a környezeti páratartalom és a réteg vastagsága. Általában az első néhány rétegnek rövidebb szárítási időre van szüksége (kb. 30–60 perc), míg a későbbi rétegeknek 2-4 órát igényelhetnek. Környezetvédelmi ellenőrző rendszereket használunk a stabil páratartalom (körülbelül 40–60%) fenntartására a szárítási folyamat során. Ha a kagylók repednek vagy delaminálnak, akkor lehet, hogy növelnünk kell a szárítási időt vagy beállítanunk a páratartalmat.
Olvadás és öntési paraméterek
- Olvadási hőmérséklet: A sárgaréz olvadási hőmérséklete befolyásolja annak folyékonyságát és kémiai összetételét. A befektetési castingban használt leggyakoribb sárgaréz ötvözetek esetében az olvadási hőmérséklet 900 - 950 ° C körül van. Ha az öntvények gyenge felületi kivitele vagy porozitása, akkor ez azt jelezheti, hogy a sárgaréz nem olvadt a megfelelő hőmérsékleten. A hőelemmel pontosan figyelemmel kísérjük az olvadási hőmérsékletet. Szükség esetén beállítjuk a kemencébe történő energiabemenetet a hőmérséklet növelése vagy csökkentése érdekében.
- Öntési sebesség: Alapvető fontosságú az, hogy az olvadt sárgarézet a héjformába öntsék. A lassú öntési sebesség miatt a sárgaréz megszilárdulhat, mielőtt a teljes penész kitöltése előtt hiányos öntvényeket eredményez. A gyors öntési sebesség viszont turbulenciát okozhat és légbuborékokat vezethet be. Állítható áramlási sebességgel rendelkező öntési rendszereket használunk. A kis és egyszerű alkatrészek esetében elegendő lehet a lassabb öntési sebesség (körülbelül 1 - 2 kg/s), míg a nagyobb és összetettebb alkatrészeknél gyorsabb (akár 5 kg/s) sebességre lehet szükség.
Esettanulmányok: Paraméter -beállítások alkalmazása
Vessen egy pillantást néhány valós világpéldára arról, hogy a paraméter -beállítások hogyan javították az öntési minőségünket.
Sárgaréz járókerék -öntvények
Sárgaréz járókerék -öntvényekkomplex alkatrészek, sok vékony pengével. Az egyik projektben problémákat tapasztaltunk a penge tippek hiányos kitöltésével. A folyamat elemzése után azt találtuk, hogy a viasz befecskendezési hőmérséklete kissé túl alacsony volt, és az öntési sebesség túl lassú volt. Növeljük a viaszinjekciós hőmérsékletet 3 ° C -tal, és 1 kg/s -ről 2 kg/s -ra növeltük az öntési sebességet. Ezek a kiigazítások teljes és magas színvonalú járókerék -öntvényeket eredményeztek.
Sárgaréz ízületi öntvény
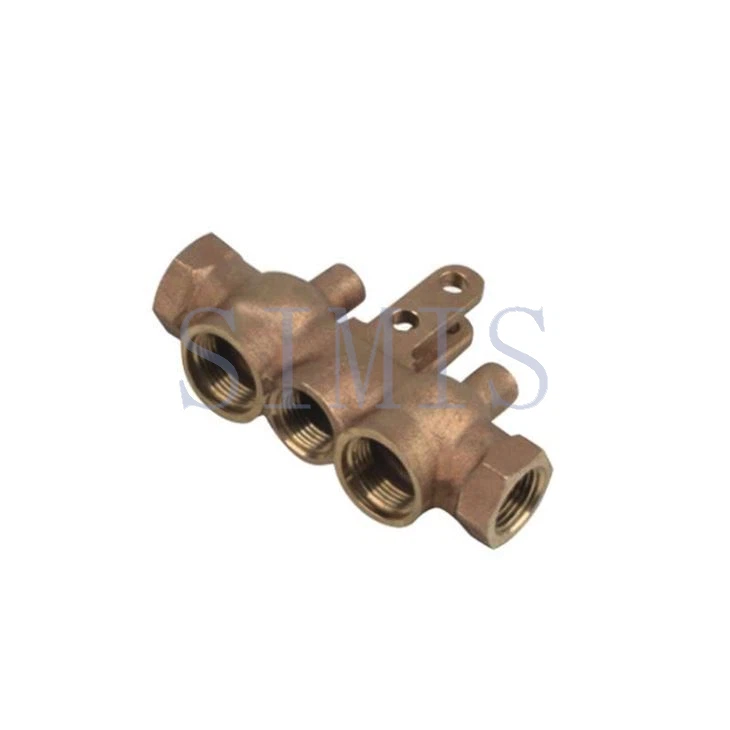
Sárgaréz ízületi öntvénySima felületi felületet és pontos méret pontosságot igényel. Észrevettük, hogy az ízületi öntvények némelyikének felületi érdessége és dimenziós variációi vannak. A héj -viszkozitás beállításával a héjépítés során és a sárgaréz olvadási hőmérsékletének kissé növelésével javíthattuk a felület felületét és csökkenthetjük a méretbeli hibákat.
Sárgaréz szelep öntvények
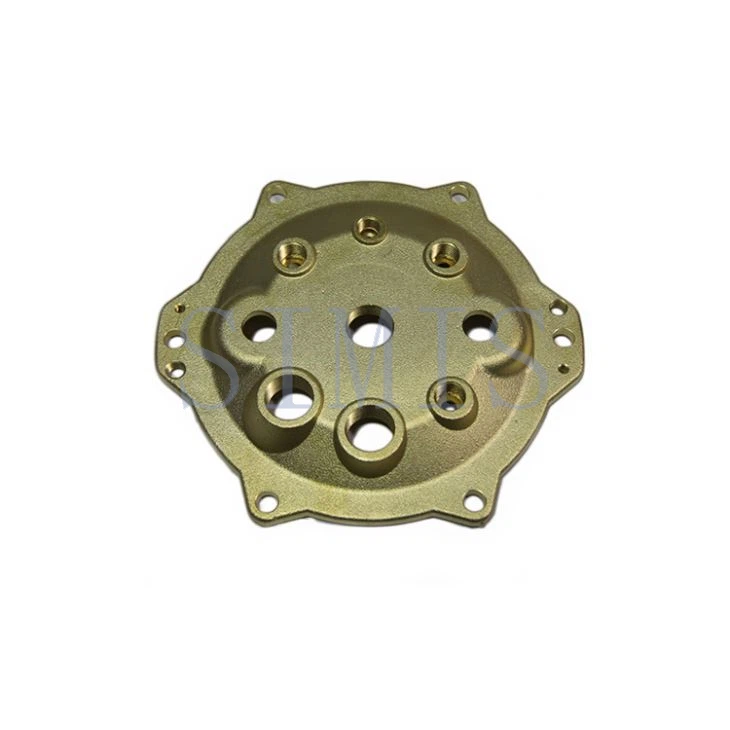
Sárgaréz szelep öntvényekSzivárgásnak kell lennie - igazolásnak és jó mechanikai tulajdonságokkal kell rendelkeznie. Egy adott tételben porozitási problémákkal szembesültünk a szeleptestekben. Gyanítottuk, hogy a héjszárítási idő nem volt elegendő, ami csapdába esett nedvességhez vezet a héjban. Az egyes rétegek szárítási időt 30 perccel meghosszabbítottuk, és a jobb folyékonyság biztosítása érdekében beállítottuk az öntési hőmérsékletet is. Ez megoldotta a porozitási problémát, és javította a szelep öntvényeinek általános minőségét.
Minőség -ellenőrzés és megfigyelés
A folyamat paramétereinek beállítása nem egy időbeli feladat. A folyamatos minőség -ellenőrzés és a monitorozás elengedhetetlen a következetes eredmények biztosításához. Különféle ellenőrzési módszereket használunk, ideértve a vizuális ellenőrzést, a dimenziós mérést a koordináta mérőgépek (CMM) és a nem pusztító tesztek, például az x -sugár és az ultrahangos tesztelés segítségével. A minőségi és folyamatparaméterek casting adatainak rendszeres gyűjtésével azonosíthatjuk a trendeket és proaktív kiigazításokat végezhetünk a minőségi problémák megelőzése érdekében.
Következtetés
A folyamatparaméterek beállítása a sárgaréz befektetési castingban összetett, de szükséges feladat a magas színvonalú öntvények eléréséhez. Brass befektetési casting beszállítóként folyamatosan tanulunk és javítunk folyamatainkat. A legfontosabb paraméterek megértésével, a valós világ megfigyelésein alapuló pontos kiigazítások elvégzésével és a szigorú minőség -ellenőrzési intézkedések végrehajtásával biztosíthatjuk, hogy ügyfeleink a legjobb minőségű sárgaréz öntvényeket kapják.
Ha magas színvonalú sárgaréz befektetési öntvényekre van szüksége, felkérjük Önt, hogy vegye fel velünk a kapcsolatot beszerzési vitára. Szakértői csoportunk készen áll arra, hogy veled dolgozzon, hogy megfeleljen az Ön konkrét követelményeinek, és biztosítsa a legjobb casting megoldásokat.
Referenciák
- Campbell, J. (2003). Öntvények. Butterworth - Heinemann.
- Kalpakjian, S., és Schmid, SR (2010). Gyártásmérnöki és technológia. Pearson.
- Fémek kézikönyve: casting. ASM International.